

Warum die Nennkapazität selten mit der tatsächlichen Leistung übereinstimmt
Fast jede neue Porenbetonanlage beginnt mit der gleichen Erwartung: Die in der Machbarkeitsstudie angegebene Kapazität sollte innerhalb weniger Monate nach der Inbetriebnahme erreichbar sein. In der Praxis geben sich viele Fabriken bei 70 bis 85 Prozent dieses Wertes ein und bleiben dort jahrelang. Die Lücke wird selten durch eine schwache Maschine verursacht. Sie entsteht durch die Art und Weise, wie Maschinen, Materialien und Menschen im Ganzen interagieren Produktionslinie für AAC-Blöcke .
Eine vollautomatische, aber schlecht koordinierte Linie kann immer noch ihre Autoklaven verhungern lassen, ihren Kalk zu stark mahlen und Stunden durch ungeplante Stopps verlieren. Eine intelligente Linie wird nicht durch die Anzahl der Roboter auf dem Boden definiert. Sie wird dadurch definiert, wie schnell und genau sie Veränderungen erkennt, Abweichungen korrigiert und jede nachgelagerte Stufe mit Material versorgt, das für den nächsten Schritt bereit ist.
In diesem Artikel werden drei versteckte Engpässe aufgeschlüsselt, die am Ende des Produktionsflusses auftreten, erklärt, wie intelligente Steuerungslogik sie beseitigt, und bietet eine praktische Bewertungscheckliste, die Sie beim Lieferantenvergleich verwenden können.
Engpass Nr. 1: Inkonsistente Rohmaterialvorbereitung verkürzt Ihre Zykluszeit
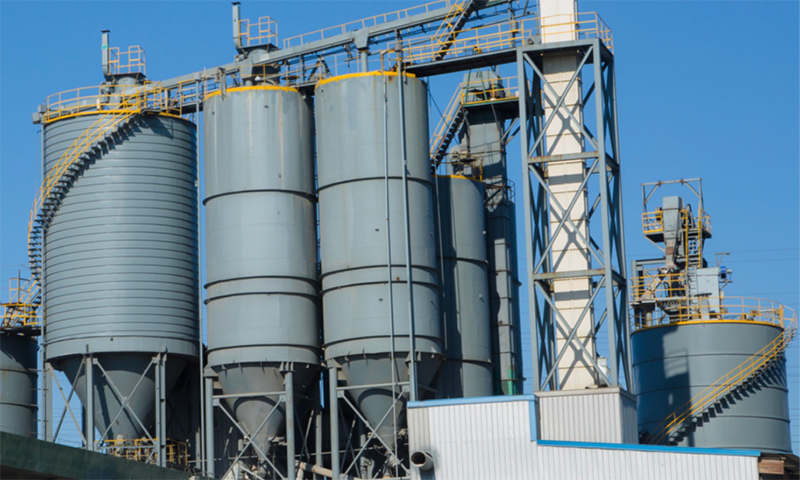
Die Rohmaterialaufbereitung ist der am wenigsten glanzvolle Teil einer Porenbetonanlage, dennoch geht hier in jeder Schicht stillschweigend Zykluszeit verloren. Der Feuchtigkeitsgehalt von Sand und Flugasche kann innerhalb eines Tages um 3 bis 8 Prozent schwanken, insbesondere wenn das Material auf offenen Höfen gelagert wird. Auch die Kalkqualität variiert: Eine Ladung mit höheren Verunreinigungen verhält sich in der Kugelmühle anders und führt zu einer Feinheitskurve, die vom Ziel abweicht.
Wenn die Dosierung ungenau ist, ändert sich die Dichte der Aufschlämmung. Wenn sich die Dichte der Aufschlämmung ändert, ändert sich auch die Gießkonsistenz. Wenn sich die Gießkonsistenz ändert, wird die Vorhärtezeit zur Schätzung. Die Bediener reagieren, indem sie Sicherheitsmargen hinzufügen, was eine längere Vorhärtung, einen langsameren Formwechsel und weniger Zyklen pro Tag bedeutet.
Wie Smart Control die Materialvorbereitung stabilisiert
- Online-Feuchtekompensation: Ein Mikrowellen- oder kapazitiver Feuchtigkeitssensor misst kontinuierlich die Sandfeuchtigkeit. Die Dosiersteuerung berechnet die Trocken-Feststoff-Masse neu und passt den Sollwert der Dosierwaage in Echtzeit an, sodass das effektive Wasser-Feststoff-Verhältnis innerhalb eines engen Bereichs bleibt.
- Schleifen im geschlossenen Kreislauf: Ein Windsichter nach der Kugelmühle gibt grobe Partikel zur weiteren Mahlung zurück. Die Geschwindigkeit des Klassierers wird durch eine PID-Regelung angepasst, die auf ein Blaine-Feinheitsfenster abzielt und so sowohl Untermahlung als auch Übermahlung vermeidet.
- Automatische Kalkdosierung: Wenn das Kalksilo mit einem Gewichtsverlustdosierer und einem Schüttdichtesensor ausgestattet ist, kann die Steuerung Dichteänderungen ohne Bedienereingriff ausgleichen.
Typische Auswirkung der Materialvorbereitungsstabilität
| Parameter | Manuelle Dosierung | Intelligentes Batching |
|---|---|---|
| Wiegefehler | /- 3 bis 5 Prozent | /- 0,5 bis 1 Prozent |
| Variation der Gülledichte | /- 4 Prozent | /- 1 Prozent |
| Streuung der Vorhärtezeit | 20 bis 40 Minuten | 5 bis 10 Minuten |
| Zyklen pro Tag | Grundlinie | 8 bis 12 Prozent |
Wenn Ihre Linie immer noch auf einen manuellen Feuchtigkeitstest einmal pro Schicht und ein festes Chargenrezept angewiesen ist, verlieren Sie mit ziemlicher Sicherheit 5 bis 10 Prozent Ihrer verfügbaren Zykluszeit. Dieser Verlust erhöht sich auf jede Form, jeden Tag und jedes Betriebsjahr.

Engpass Nr. 2: Die Lücke beim Schneiden und Vorhärten, die Ihre Autoklaven verhungern lässt
Der Autoklav ist die teuerste Ausrüstung in der Anlage. Jede Minute, in der es stillsteht, ist eine Minute verschwendeter Kapital- und Dampfkapazität. Doch in vielen Fabriken stellt der Autoklav keine Einschränkung dar. Die Einschränkung liegt im ungleichmäßigen Zufluss von Grünkuchen, die beim Vorhärten und Schneiden ankommen.
Wenn das Vorhärten zu kurz ist, ist der Kuchen zu weich, um sauber geschnitten zu werden, und Abfall steigt auf. Bei zu langer Vorhärtung verhärtet der Kuchen und der Schneiddrahtbruch nimmt zu. Beide Szenarien verlangsamen die Schneidemaschine, was wiederum die Übergabe der Kuchen an den Ladebereich des Autoklaven verzögert.
Intelligente Koordination von Vorhärtung und Schnitt
Eine intelligente Linie ersetzt feste Zeitgeber durch eine Regelung mit geschlossenem Regelkreis, die auf der gemessenen Kuchenhärte oder dem Eindringwiderstand basiert. Die Dampfventile in der Vorhärtungskammer werden so gesteuert, dass Temperatur und Luftfeuchtigkeit innerhalb eines engen Fensters gehalten werden. Die SPS entscheidet, wann der Kuchen fertig ist, nicht eine Wanduhr.
Auch die Schneidemaschine und der Drehtisch sind miteinander verbunden. Wenn der Schneidzyklus beendet ist, nimmt der Drehtisch den Kuchen auf, ohne auf ein manuelles Signal warten zu müssen. Der Einsatz des Autoklaven-Ladekrans erfolgt auf der Grundlage der tatsächlichen Fertigstellungszeit jeder Charge und nicht eines festen Zeitplans. Diese Synchronisation hält die Autoklavenauslastung in gut konzipierten Anlagen über 90 Prozent.
Schlüsselfrage: Wie hoch ist Ihre aktuelle Autoklavenauslastung? Liegt er unter 85 Prozent, verbrennen Sie Dampf und Kapital, ohne verkaufsfähige Blöcke zu produzieren. Eine intelligente Linie erhöht die Auslastung typischerweise auf 92 bis 95 Prozent.
Engpass Nr. 3: Die versteckten Kosten reaktiver Wartung und menschlicher Fehler
Ungeplante Ausfallzeiten sind der stille Killer für die Rentabilität von Porenbetonanlagen. Wenn aus einer Gussform Schlamm austritt, ein Schneiddraht wiederholt bricht oder die Türdichtung eines Autoklaven um 2 Uhr morgens versagt, kann dies mehrere Produktionsstunden kosten. Die Kosten bestehen nicht nur in den verlorenen Blöcken; Es handelt sich um das Aufheizen des Autoklaven, die Unterbrechung des Aushärtungsplans und die Überstundenvergütung zum Aufholen.
Der Großteil der Wartung in konventionellen Anlagen erfolgt reaktiv. Bediener warten auf einen Fehler und beheben ihn dann. Intelligente Linien verlagern die Wartung von reaktiv auf vorausschauend, indem sie den Zustand kritischer Komponenten überwachen.
Vorausschauende Wartung und zentrale Steuerung
- Überwachung der Lagertemperatur: Vibrations- und Temperatursensoren an der Kugelmühle, dem Mischer und den Lagern der Schneidmaschine senden Daten an die SPS. Ein steigender Trend löst einen Alarm aus, bevor das Lager blockiert.
- Überwachung der Drahtspannung: Die Steuerung der Schneidemaschine überwacht die Drahtspannung. Wenn die Spannung außerhalb des akzeptablen Bereichs abweicht, hält die Maschine an und warnt den Bediener, wodurch ein vollständiger Drahtbruch und eine Beschädigung des Kuchens verhindert werden.
- Autoklav door seal monitoring: Druckdifferenzsensoren erkennen Dichtungslecks während der Vakuum- und Druckphase. Das System protokolliert die Leckrate und empfiehlt den Austausch der Dichtung beim nächsten geplanten Stopp.
- Zentraler Kontrollraum: Anstelle separater Bedienstationen für das Dosieren, Schneiden und Autoklavieren überwacht ein einziger Kontrollraum die gesamte Linie. Dies reduziert Kommunikationsverzögerungen und ermöglicht es einer Person, den gesamten Ablauf zu koordinieren.
Gemessene Auswirkungen der vorausschauenden Wartung in AAC-Anlagen
| Metrisch | Reaktive Wartung | Vorausschauende Wartung |
|---|---|---|
| Ungeplante Ausfallzeit pro Monat | 40 bis 60 Stunden | 10 bis 20 Stunden |
| Drahtbruch pro Woche | 8 bis 12 Vorfälle | 2 bis 4 Vorfälle |
| Autoklav door seal life | 3 bis 4 Monate | 6 bis 8 Monate |
| Gesamteffektivität der Ausrüstung | 65 bis 75 Prozent | 85 bis 92 Prozent |
In einer südostasiatischen Porenbetonanlage konnten durch die Einführung von Zustandsüberwachung und zentraler Steuerung ungeplante Ausfallzeiten innerhalb der ersten sechs Monate um 30 Prozent reduziert werden. Die Anlage ersetzte keine größere Maschine. Es verband lediglich vorhandene Sensoren mit einer intelligenteren Steuerungsebene.
So bewerten Sie eine intelligente Produktionslinie für Porenbetonblöcke
Konzentrieren Sie sich beim Vergleich von Lieferanten auf messbare Fähigkeiten und nicht auf Marketingaussagen. Die folgende Checkliste deckt die Bereiche ab, in denen sich Smart Lines am meisten von herkömmlichen unterscheiden.
- Dosiergenauigkeit: Kann das automatische Wiegesystem für alle Rohstoffe eine Toleranz von /- 1 Prozent oder besser einhalten?
- Vorhärtungskontrolle: Erfasst das System Temperatur- und Luftfeuchtigkeitskurven automatisch oder verlässt es sich auf manuelle Protokolle?
- Schnittgenauigkeit: Kann die Schneidemaschine bei einer Änderung der Produktspezifikationen in weniger als 30 Minuten ohne manuelles Ausprobieren angepasst werden?
- Datenschnittstelle: Bietet das Steuerungssystem einen MES- oder Cloud-Datenport für die zukünftige Integration mit einer digitalen Fabrikplattform?
- Energieüberwachung: Kann das System den Dampf- und Stromverbrauch pro Tonne oder pro Kubikmeter fertiger Blöcke melden?
- Vorausschauende Warnungen: Werden kritische Komponenten auf Temperatur, Vibration oder Spannung überwacht und vor einem Ausfall automatisch gewarnt?
- Zentralisierter Betrieb: Kann ein Bediener die gesamte Linie von einer einzigen Kontrollstation aus überwachen?
Bevor Sie über den Preis sprechen, klären Sie die Konfiguration. Die Kosten einer Porenbetonsteinmaschine variieren erheblich je nach Automatisierungsgrad, Kapazität und Umfang des Steuerungssystems. Eine Leitung, die zunächst günstiger erscheint, kann aufgrund von Ausfallzeiten und Verschwendung über einen Zeitraum von fünf Jahren mehr pro Block kosten.
Übergang vom Engpassmanagement zur Durchsatzoptimierung
Zur Behebung der drei hier beschriebenen Engpässe ist kein kompletter Anlagenumbau erforderlich. Sie benötigen eine Kontrollschicht, die die bereits von einzelnen Maschinen generierten Daten verbindet und diese Daten zur Koordinierung des gesamten Ablaufs nutzt. Ziel ist es nicht, die teuerste Einzelmaschine zu kaufen. Ziel ist es, dass sich die gesamte Linie wie ein System verhält.
Wenn Rohmaterialvorbereitung, Schneiden, Vorhärten und Autoklavieren synchronisiert sind, erreicht die Anlage ihre Nennkapazität und bleibt dort. Der Abfall sinkt, der Energieverbrauch pro Block sinkt und die Wartung wird eher geplant als notfallgesteuert.
Wenn Sie eine neue Produktionslinie für Porenbetonblöcke evaluieren oder eine bestehende aufrüsten, beginnen Sie mit einer Durchsatzprüfung. Identifizieren Sie, wo der Fluss stoppt, wo Material wartet und wo Bediener Entscheidungen treffen, die ein Controller schneller und konsistenter treffen könnte.
Für eine Kapazitätsberechnung basierend auf Ihren spezifischen Rohstoffen und der täglichen Zielleistung wenden Sie sich an unsere Ingenieure. Geben Sie Ihre Flugasche- oder Sandeigenschaften, Ihre Zielblockdichte und Ihre verfügbare Dampfkapazität an. Wir unterbreiten Ihnen einen Vorschlag zur Beseitigung von Engpässen und einen konfigurationsbasierten Kostenvoranschlag.
Häufig gestellte Fragen
F1: Was ist der häufigste Engpass in einer Produktionslinie für Porenbetonblöcke?
Der häufigste Engpass ist eine inkonsistente Rohstoffaufbereitung, insbesondere Feuchtigkeitsschwankungen bei Sand oder Flugasche. Dies führt zu Chargenfehlern, die dann zu Problemen beim Vorhärten und Schneiden führen. Am zweithäufigsten ist die Koordinationslücke zwischen Schneiden und Beladen des Autoklaven.
F2: Wie verkürzt eine intelligente Porenbetonlinie die Zykluszeit?
Eine intelligente Linie verkürzt die Zykluszeit, indem sie feste Zeitgeber und manuelle Entscheidungen durch eine Regelung mit geschlossenem Regelkreis ersetzt. Feuchtigkeitskompensation, automatische Mahlanpassung und härtebasierte Vorhärtungssteuerung sorgen dafür, dass jede Phase innerhalb ihres optimalen Fensters bleibt, wodurch die Sicherheitsmargen entfallen, die Bediener hinzufügen, wenn ihnen Echtzeitdaten fehlen.
F3: Was ist eine angemessene Autoklavenauslastung für eine gut laufende Porenbetonanlage?
Eine gut betriebene Anlage mit synchronisiertem Schneiden und Beladen sollte eine Autoklavenauslastung von 90 bis 95 Prozent erreichen. Eine Auslastung unter 85 Prozent weist in der Regel darauf hin, dass die vorgelagerten Stufen die Kuchen nicht termingerecht liefern oder dass der Reifezyklus nicht optimiert ist.
F4: Kann eine vorausschauende Wartung zu einer bestehenden AAC-Linie hinzugefügt werden?
Ja. Die meisten bestehenden Linien verfügen bereits über grundlegende Sensoren an Motoren, Lagern und Druckbehältern. Das Upgrade umfasst den Anschluss dieser Sensoren an eine SPS oder ein Edge-Gateway, das Hinzufügen von Software für Trendanalysen und Warnungen sowie die Schulung der Bediener für die Reaktion auf Frühwarnungen. Die mechanische Ausrüstung muss nicht ausgetauscht werden.
F5: Welche Informationen werden benötigt, um ein genaues Angebot für eine Produktionslinie für Porenbetonblöcke zu erhalten?
Um ein genaues Angebot abzugeben, benötigt ein Lieferant Ihre angestrebte Tagesproduktion in Kubikmetern, die Art der verfügbaren Rohstoffe (Sand, Flugasche oder eine Mischung), die gewünschte Blockdichte und Festigkeitsklasse, den erforderlichen Automatisierungsgrad sowie den verfügbaren Platz und die Dampfkapazität. Ohne diese Angaben ist jede Preisschätzung nur eine grobe Preisspanne.