

Ein Produktionslinie für AAC-Blöcke ist keine Sammlung eigenständiger Maschinen. Es handelt sich um einen integrierten Prozess, bei dem Mahlfeinheit, Dosiergenauigkeit, Gießtemperatur, Schnitttoleranz und Autoklavenkurven zusammenarbeiten müssen. Eine Schwachstelle in einer einzelnen Phase breitet sich über die gesamte Linie aus und zeigt sich als Dichteschwankung, Rissbildung oder Maßabweichung. Dieser Artikel folgt der gesamten technischen Kette von der Rohmaterialaufbereitung bis zur Handhabung des fertigen Produkts und endet mit einer praktischen Checkliste zur Lieferantenbewertung für Käufer, die Vorschläge für Porenbetonsteinanlagen hinsichtlich der technischen Substanz und nicht nur hinsichtlich des Preises vergleichen müssen.
Was unterscheidet eine Porenbetonstein-Produktionslinie von der herkömmlichen Blockherstellung?
Die herkömmliche Herstellung von Betonblöcken beruht auf Vibration und Verdichtung, um eine zementgebundene Mischung zu verdichten. Autoklavierter Porenbeton folgt einem anderen physikalischen und chemischen Weg. Das Volumen des fertigen Blocks entsteht durch eine Gasbildungsreaktion innerhalb der Mischung, und die endgültige Festigkeit wird in einem Druckbehälter und nicht durch einfache Hydratation bei Umgebungstemperatur entwickelt.
Zwei definierende Mechanismen
- Gasschäumen: Ein aluminum-based agent reacts in an alkaline slurry and generates gas bubbles that expand the mix into a porous green body.
- Aushärtung im Autoklaven: Der geschnittene Grünkörper wird unter Sattdampfdruck ausgehärtet, wobei sich Calciumsilikathydrate bilden und dem Material seine endgültige kristalline Festigkeit verleihen.
Resultierende Materialvorteile
- Die Trockendichte liegt typischerweise zwischen 400 und 800 kg/m3, wodurch die strukturelle Eigenlast reduziert wird.
- Die Wärmeleitfähigkeit ist wesentlich geringer als bei dichtem Beton, was die Energieeffizienz des Gebäudes verbessert.
- Großvolumige Nutzung industrieller Nebenprodukte wie Flugasche, Schlacke und Minenrückstände.
Diese Vorteile werden nur realisiert, wenn die Produktionslinie für Porenbetonsteine als synchronisiertes System konzipiert ist. Ein hochwertiger Autoklav kann eine schlechte Dosierungsdisziplin nicht ausgleichen und ein präzises Schneidsystem kann einen Grünkörper, der bei der falschen Temperatur gegossen wurde, nicht retten.
Stufe 1: Rohstoffvorbereitung als Qualitätsgrundlage
Die Qualität einer AAC-Produktionslinie wird bestimmt, bevor der Mischer überhaupt befüllt wird. Die Partikelgrößenverteilung, die chemische Aktivität und die Dosierungskonsistenz legen in dieser Phase die Obergrenze für alles fest, was folgt.
Mahlen von silikatischem Material
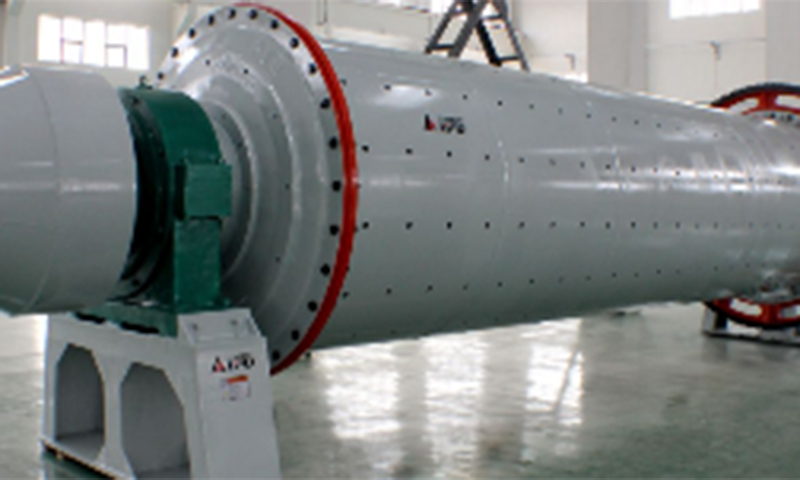
Als Quarzsandquelle dient Flugasche oder Sand. Die Mahlfeinheit beeinflusst direkt die Reaktivität der Mischung und die endgültige Festigkeitsentwicklung.
- Zielfeinheit: 200 bis 300 Mesh.
- Rückstand auf dem Sieb: weniger als 15 Prozent.
- Der Energieverbrauch einer Kugelmühle stellt einen großen Betriebskostenfaktor dar und sollte anhand der Durchsatz- und Feinheitsziele bewertet werden.
Vorbereitung des Kalziummaterials
Branntkalk wird zerkleinert und zu einem aktiven, gleichmäßigen Pulver gemahlen. Der CaO-Gehalt sollte auf 85 Prozent oder mehr kontrolliert werden. Schwankungen in der Kalkaktivität verschieben das Schaumfenster und führen zu Dichteschwankungen in der gesamten Produktionscharge.
Dosierung von Aluminiummitteln
Der auf Aluminium basierende Schaumbildner wird in sehr geringen Mengen eingesetzt, seine Dosierungsgenauigkeit ist jedoch entscheidend. Eine Abweichung von plus oder minus 0,1 Prozent kann dazu führen, dass die fertige Dichte außerhalb der Spezifikation liegt. In einer gut konzipierten Porenbetonsteinanlage wird der Aluminium-Dosierkreislauf isoliert, temperaturgeregelt und durch Gewichtsrückmeldung überprüft.
Eisenentfernung und Materialhandhabung
Die Magnetabscheidung mit einer Abtragsrate von 99 Prozent schützt Mühlen, Pumpen und Schneiddrähte vor metallischen Ablagerungen. Eine inkonsistente Zuführung aus dem Rohstofflager führt zu nachgelagerten Chargenfehlern, die kein Kontrollsystem vollständig korrigieren kann.
Stufe 2: Dosieren und Mischen unter Präzisionsdisziplin
Bei der Chargenbildung trifft das theoretische Mischungsdesign auf das reale Materialverhalten. Kleine Fehler beim Wiegen oder bei der Sequenzierung führen zu großen Fehlern im Endprodukt. Eine disziplinierte Produktionslinie für AAC-Blöcke behandelt die Chargenbildung als kontrollierten Prozess und nicht als manuellen Ladevorgang.
SPS-gesteuertes automatisches Wiegen
Moderne AAC-Produktionslinien verwenden SPS-gesteuerte Wägesysteme mit einer Genauigkeit von plus oder minus 0,3 Prozent. Dies gilt für Quarzsand, Kalk, Zement, Gips, Aluminium und Wasser. Jede Waage sollte über unabhängige Kalibrierungsaufzeichnungen und eine automatische Kompensation von Materialansammlungen verfügen.
Temperaturkontrolle der Gülle
Die Gießtemperatur wird typischerweise zwischen 40 und 45 Grad Celsius kontrolliert. Dieser Bereich unterstützt eine gleichmäßige Gasbildung und ein gleichmäßiges Abbindeverhalten. Wenn die Gülle zu kalt ist, erfolgt die Schaumbildung langsam und ungleichmäßig. Wenn es zu heiß ist, kann die Mischung erstarren, bevor die Gasreaktion abgeschlossen ist.
Mischzeit und Gleichmäßigkeit
Die Mischzeit muss lang genug sein, um das Aluminiummittel gleichmäßig zu verteilen, darf jedoch nicht so lang sein, dass die Reaktion im Mischer beginnt. In der Praxis wird der Mischzyklus durch die Reaktivität des Kalks und das Volumen der Charge bestimmt.
Konsequenzen der Disziplin bei loser Dosierung
- Die Dichteschwankung zwischen den Chargen nimmt zu.
- Beim Schneiden und Autoklavieren steigen die Ausschussraten.
- Die Zykluszeiten im Autoklaven werden uneinheitlich, wodurch Dampf verschwendet wird.
Ein Chargenfehler von wenigen Zehntelprozent beim Aluminiummittel kann zu einer Dichteverschiebung führen, die sich auf die strukturelle und thermische Leistung der gesamten Produktionscharge auswirkt.
Stufe 3: Variablen für das Gießen, Schäumen und Vorhärten, die über das Ergebnis entscheiden
Nach dem Mischen wird die Aufschlämmung in Formen gegossen, wo die Schaumreaktion und die anfängliche Erstarrung stattfinden. Dies ist eine zeitkritische Phase mit engen Betriebsfenstern.
Die Schaumreaktion
Der Aluminiumwirkstoff reagiert in der alkalischen Aufschlämmung und erzeugt Gasblasen. Diese Blasen erweitern die Mischung auf ein Vielfaches ihres ursprünglichen Volumens und erzeugen die poröse Struktur, die Porenbeton ausmacht. Die Reaktionsgeschwindigkeit hängt von der Temperatur, der Alkalität und der Feinheit des Aluminiummittels ab.
Zeitfenster für die Vorhärtung
Der Grünkörper muss eine ausreichende Härte erreichen, bevor er entformt und geschnitten werden kann. Das Vorhärtungsfenster ist ein Gleichgewicht:
- Wird der Körper zu früh entformt, fehlt ihm die Festigkeit und er kollabiert oder verformt sich.
- Bei zu später Entformung wird der Körper zu hart und kann die Schneidstation blockieren oder überlasten.
Umgebungstemperatur und Luftfeuchtigkeit
Die Temperatur in der Werkstatt und die relative Luftfeuchtigkeit beeinflussen die Oberflächentrocknung und die Härteentwicklung. In kalten Klimazonen müssen die Vorhärtungsräume möglicherweise beheizt werden. Unter heißen und trockenen Bedingungen kann der Verlust von Oberflächenfeuchtigkeit zu Krustenbildung führen, die die Schnittqualität beeinträchtigt.
Praktische Kontrollpunkte
- Notieren Sie die Gießtemperatur für jede Form.
- Überwachen Sie die Steighöhe der schäumenden Mischung.
- Vor dem Entformen einen Eindringtest oder einen Härteprüfer durchführen.
- Sorgen Sie für eine stabile Umgebung vor dem Aushärten, anstatt sich auf das Urteil des Bedieners zu verlassen.
Stufe 4: Schnittpräzision, die den Ertrag bestimmt
Durch das Schneiden wird der große Grünkörper in Blöcke mit endgültigen Abmessungen umgewandelt. Die Genauigkeit dieser Stufe wirkt sich direkt auf die Materialausbeute, die Beladungseffizienz des Autoklaven und die Menge an wiederverwertbarem Abfall aus.
Längs- und Querschneiden
Moderne Produktionslinien für Porenbetonsteinblöcke verwenden eine Kombination aus Längs- und Querschneiden. Der Grünling durchläuft zunächst das vertikale Drahtschneiden, dann das horizontale Drahtschneiden. Jede Achse muss unabhängig gesteuert werden, damit die Maßtoleranzen innerhalb von plus oder minus 1 Millimeter bleiben.
Schneiddrahtmanagement
Drahtspannung, Verschleiß und Austauschintervalle sind entscheidend. Ein verschlissener Draht führt zu breiteren Schnittfugen, erhöht den Ausschuss und kann raue Oberflächen hinterlassen. Ein geplanter Austausch basierend auf der Produktionsmenge ist zuverlässiger als ein Austausch allein aufgrund einer Sichtprüfung.
Abfallverwertung
Beim Schneiden entsteht Grünabfall, der dem Mischer wieder zugeführt werden kann. Ein gut konzipiertes Rückgewinnungssystem kann bis zu 95 Prozent dieses Materials wiederverwenden und so den Rohstoffverbrauch und die Entsorgungskosten senken.
| Parameter | Ziel | Auswirkungen der Abweichung |
|---|---|---|
| Schnitttoleranz | plus oder minus 1 mm | Maßabweichung, schlechter Gelenksitz |
| Drahtaustausch | Basierend auf der Lautstärke | Raue Oberfläche, erhöhter Schnittfugenverlust |
| Abfallverwertung | Bis zu 95 Prozent | Höhere Rohstoffkosten |
Stufe 5: Aushärtung im Autoklaven und die endgültige Transformation
Die Aushärtung im Autoklaven ist die Phase, in der aus dem Grünkörper ein fertiges Porenbetonprodukt wird. Das Druck- und Temperaturprofil bestimmt die Kristallstruktur, Festigkeit und Dimensionsstabilität.
Druck- und Temperaturkurve
Typische Autoklavierbedingungen sind 1,2 MPa Sattdampfdruck und etwa 188 Grad Celsius. Der Zyklus besteht aus drei Phasen:
- Druckanstieg: Allmähliche Erhöhung, um Thermoschock und Rissbildung zu vermeiden.
- Konstanter Druck: Der Zeitraum, in dem sich Calciumsilikathydrate bilden und ihre Festigkeit entwickeln.
- Druckentlastung: Kontrollierte Reduktion zur Verhinderung einer schnellen Ausdehnung und inneren Spannungen.
Energieoptimierung
Der Dampfverbrauch ist einer der größten Betriebskosten in einer Porenbeton-Produktionslinie. Wärmetauscher, die Abdampf zurückgewinnen, können bis zu 70 Prozent der Energie in den nächsten Zyklus zurückführen und so die Kessellast und die Gesamtenergiekosten reduzieren.
Häufige Autoklavenfehler
- Rissbildung durch zu schnellen Druckanstieg.
- Unvollständige Festigkeitsentwicklung durch unzureichende Druckkonstanzzeit.
- Oberflächenschäden durch schnelle Druckentlastung.
Stufe 6: Handhabung, Inspektion und Verpackung des fertigen Produkts
Nach dem Autoklavieren muss das Produkt getrennt, geprüft und für den Transport vorbereitet werden. Durch grobe Handhabung in dieser Phase können Kanten und Ecken beschädigt werden, sodass aus einem technisch einwandfreien Produkt ein Ausschussprodukt wird.
Trennung und Heben
Da Porenbetonblöcke in großen Kuchen autoklaviert werden, müssen sie in einzelne Blöcke getrennt werden. Eine Kuchenspaltmaschine und eine Hebeausrüstung für das fertige Produkt arbeiten zusammen, um die Schichten ohne Stoßbelastung zu trennen. Die Synchronisation dieser beiden Systeme bestimmt die Kantenqualität.
Inspektionsstandards
| Eigentum | Typischer Standard |
|---|---|
| Druckfestigkeit | 3,5 MPa oder höher |
| Trockendichte | 400 bis 800 kg/m3 |
| Maßtoleranz | Innerhalb vorgegebener Grenzen |
Verpackung und Kantenschutz
Die Verpackung schützt das Produkt bei Lagerung und Transport. Kantenschutz, Umreifungsspannung und Palettenstabilität sollten so festgelegt werden, dass das Produkt splitterfrei auf der Baustelle ankommt. Bei Exportaufträgen kann zusätzlich ein Feuchtigkeitsschutz erforderlich sein.
So bewerten Sie einen Lieferanten einer Porenbetonstein-Produktionslinie
Die Lieferantenbewertung ist der Punkt, an dem technische Inhalte zur Kaufentscheidung werden. Das Ziel besteht nicht darin, den niedrigsten Preis zu finden, sondern darin, einen Lieferanten zu finden, dessen technische Fähigkeiten den langfristigen Betriebsanforderungen der Anlage entsprechen.
Überprüfung der technischen Leistungsfähigkeit
- Verfügt der Lieferant über ein eigenes SPS-Programmierteam?
- Betreibt der Lieferant CNC-Bearbeitungsanlagen für kritische Komponenten?
- Kann der Lieferant ein vollständiges Prozessflussdiagramm, ein Steuerungsschema und eine Materialbilanztabelle bereitstellen?
- Hat der Lieferant Erfahrung mit den spezifischen Rohstoffen, die an Ihrem Standort verfügbar sind?
Wichtige Betriebsindikatoren
| Indikator | Benchmark |
|---|---|
| Pünktliche Lieferquote | 97 Prozent oder höher |
| Reaktionszeit | 2 Stunden oder weniger |
| Wiederholungskaufpreis | Erfolgsbilanz wiederkehrender Kunden |
Dokumente zum Anfordern
- Prozessablaufdiagramm mit Kapazität in jeder Phase.
- Beschreibung der Steuerungsphilosophie und der SPS-Architektur.
- Materialbilanztabelle, die Input und Output in jeder Phase zeigt.
- Autoklav-Zyklusprofil und Schätzung des Energieverbrauchs.
- Ersatzteilliste mit empfohlenen Lagerbeständen.
Fordern Sie ein individuelles Angebot an oder laden Sie das vollständige Spezifikationsblatt herunter, um Ihre Projektanforderungen mit einem detaillierten technischen Angebot zu vergleichen.
Häufig gestellte Fragen
F1: Was ist die typische Vorlaufzeit für eine Produktionslinie für Porenbetonblöcke?
Die Vorlaufzeit für eine komplette Produktionslinie für Porenbetonblöcke beträgt in der Regel 45 bis 60 Tage nach der Genehmigung des Entwurfs, abhängig von der Kapazität und dem Umfang der Automatisierung. Um Verzögerungen zu vermeiden, sollten die Standortvorbereitung und die Fundamentarbeiten parallel koordiniert werden.
F2: Welche Kapazitätsoptionen stehen für eine Produktionslinie für Porenbetonblöcke zur Verfügung?
Die Standardkapazitätsoptionen reichen von 50.000 bis 600.000 Kubikmetern pro Jahr. Die Auswahl hängt von der lokalen Marktnachfrage, der Rohstoffverfügbarkeit und dem geplanten Produktdichtebereich ab. Kleinere Kapazitäten eignen sich für regionale Märkte, während größere Kapazitäten der überregionalen Distribution dienen.
F3: Wie viel kostet eine Produktionslinie für Porenbetonblöcke?
Die Kosten variieren je nach Kapazität, Automatisierungsgrad, Anzahl der Autoklaven und Anforderungen an die Rohstoffvorbereitung. Eine komplette AAC-Blockanlage umfasst Mahl-, Dosier-, Gieß-, Schneid-, Autoklavierungs- und Verpackungssysteme. Der genaueste Ansatz besteht darin, ein individuelles Angebot anzufordern, das auf Ihren spezifischen Kapazitäts- und Materialbedingungen basiert.
F4: Welche Rohstoffe können in einer AAC-Produktionslinie verwendet werden?
Häufige Quarzsandquellen sind Flugasche, Flusssand, Quarzsand und Minenrückstände. Zu den Kalziumquellen gehören Branntkalk und Zement. Als Abbinderegler dient Gips, zum Aufschäumen ein Mittel auf Aluminiumbasis. Die Mischungsgestaltung muss an die chemische Zusammensetzung der lokal verfügbaren Materialien angepasst werden.
F5: Wie lange dauert es nach der Installation, bis die volle Produktion erreicht ist?
Die Inbetriebnahme dauert in der Regel mehrere Wochen, gefolgt von einer Testproduktionsphase, in der das Mischungsdesign und der Autoklavenzyklus optimiert werden. Die meisten Anlagen erreichen innerhalb von zwei bis drei Monaten nach erfolgreicher Inbetriebnahme eine stabile Vollproduktion.
Warum langfristige Stabilität wichtiger ist als der anfängliche Preis
Eine gut konzipierte Produktionslinie für Porenbetonsteinblöcke schafft Mehrwert durch gleichbleibende Dichte, niedrige Ausschussraten und kontrollierten Energieverbrauch über Jahre hinweg. Der Anschaffungspreis ist nur ein Bestandteil der Gesamtbetriebskosten. Schleifenergie, Dampfverbrauch im Autoklaven, Lebensdauer des Schneiddrahtes und Abfallverwertungsraten beeinflussen alle die tatsächlichen Kosten pro Kubikmeter Endprodukt. Käufer, die Lieferanten anhand der technischen Dokumentation, der Leistungsfähigkeit des Steuerungssystems und der Betriebsbenchmarks bewerten, sind besser in der Lage, eine Linie auszuwählen, die nach der Inbetriebnahme zuverlässig funktioniert.
Um Ihr Kapazitätsziel und Ihre Rohstoffbedingungen mit einem Ingenieurteam zu besprechen, fordern Sie ein individuelles Angebot und eine Überprüfung der technischen Spezifikationen an.