

Die versteckten Kosten der Automatisierung ohne Koordination
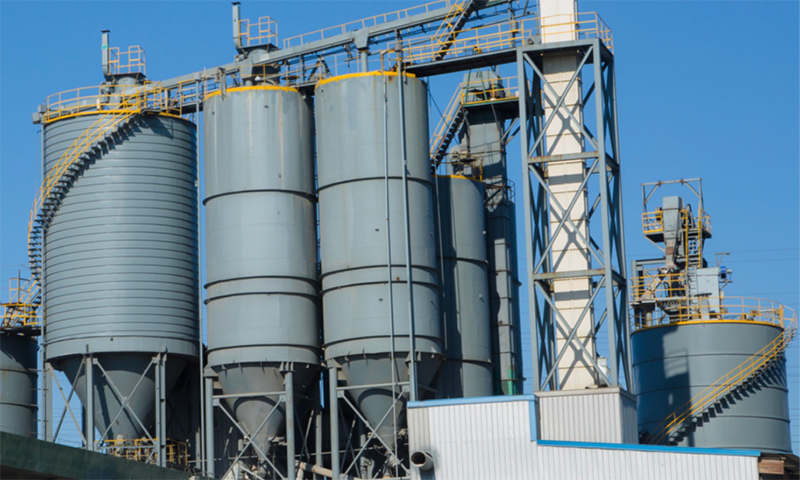
Viele Käufer gehen davon aus, dass eine vollautomatisierte Anlage die versprochene Leistung liefert. In der Praxis ist die Lücke zwischen der Kapazität auf dem Typenschild und der tatsächlichen Leistung oft auf eine Frage zurückzuführen: Schließt das Steuerungssystem den Kreis zwischen Rohstoffen, Gießen, Schneiden und Autoklavieren, oder läuft jede Stufe mit einem eigenen Timer? Ein Produktionslinie für AAC-Blöcke Bei guter mechanischer Automatisierung, aber schwacher Prozesskontrolle wird in der Regel nur eine Gesamtanlageneffektivität von 60 bis 70 Prozent erreicht. Im Gegensatz dazu kann eine gut koordinierte Linie die Streuung der Vorhärtungszeit von 20 bis 40 Minuten auf 5 bis 10 Minuten reduzieren und die Anzahl der täglichen Zyklen bei gleicher Ausrüstungsinvestition um 8 bis 12 Prozent erhöhen.
Das bedeutet, dass der Grad der Prozessautomatisierung und nicht die Anzahl der mechanischen Arme ausschlaggebend für die Umrechnung der Geräteausgaben in tatsächlich verkaufte Kubikmeter ist.
Warum herkömmliche Automatisierung die versprochene Kapazität nicht liefern kann
Als vollautomatisch vermarktete Linien weisen häufig eine schlechte Leistung auf, da die Chargen-, Gieß-, Schneid- und Autoklavierungsanlagen als separate Inseln konzipiert sind. Jede Station arbeitet nach ihren eigenen Sollwerten, und die Übergaben zwischen ihnen basieren auf der Beurteilung des Bedieners. Das Ergebnis ist eine Variabilität, die sich von einer Stufe zur nächsten anhäuft.
Die Rohstoffvariabilitätsfalle
Der Feuchtigkeitsgehalt von Sand und Flugasche kann innerhalb eines Tages um 3 bis 8 Prozent schwanken, während die manuelle Dosierung zu Wiegefehlern von plus oder minus 3 bis 5 Prozent führt. Die Dichte der Aufschlämmung schwankt dann von Charge zu Charge, und die Vorhärtungszeit wird von erfahrenen Bedienern eingestellt, die die Aufschlämmung nach Gefühl und nicht durch Messung ablesen. Jeder Stollen führt zu Schrott, ungleichmäßiger Dichte und verschwendetem Zement.
Das Problem des Autoklavenmangels
Der Autoklav ist die teuerste Anlage in der Anlage, dennoch sinkt die Auslastung oft unter 85 Prozent, weil der Schneidabschnitt in einem instabilen Rhythmus läuft. Wenn geschnittene Kuchen in unregelmäßigen Wellen ankommen, steht der Autoklav zwischen den Ladungen still. Durch die Koordinierung der Vorhärtung mit dem Schneidplan kann die Auslastung auf 92 bis 95 Prozent gesteigert werden, wodurch die Dampf- und Energiekosten auf eine größere Produktion verteilt werden.
Die wahren Fortschritte: Regelung im Vergleich zu festen Timern
Der technische Kern moderner Linienautomatisierung ist Feedback. Statt auf ein festes Rezept und eine Uhr zu vertrauen, misst die Steuerung den Prozess und korrigiert ihn kontinuierlich. Jede unten aufgeführte technische Verbesserung ist nur insoweit von Bedeutung, als sie das finanzielle Ergebnis für den Käufer verändert.
Der Online-Feuchtigkeitsausgleich reduziert den Zementabfall
Mikrowellen- oder Kapazitätssensoren messen die Sandfeuchtigkeit in Echtzeit, und die SPS berechnet die Trockenmasse für jede Charge neu. Der Chargenfehler sinkt von plus/minus 3 bis 5 Prozent auf plus/minus 0,5 bis 1 Prozent. Bei einer Anlage, die 200.000 m³ pro Jahr produziert, kann allein eine Überdosierung von Zement mehrere Hunderttausend vermeidbare jährliche Kosten verursachen. A Vollautomatische Produktionslinie für Porenbetonblöcke Mit dieser Fähigkeit wandelt es eine variable Eingabe in eine vorhersehbare um.
Das Schleifen im geschlossenen Kreislauf stabilisiert die Schnittqualität
Wenn der Kugelmühle ein Luftklassierer folgt, kann ein PID-Regler die Blaine-Feinheit innerhalb eines definierten Fensters halten. Zu starkes Mahlen verschwendet Strom, während zu geringes Mahlen die Mischung schwächt und beim Schneiden zu Drahtbrüchen führt. Ein enges Fenster schützt sowohl den Energiehaushalt als auch den Ertrag.
Die härtebasierte Vorhärtung ersetzt das „Watch-and-Wait“-Timing
Durch das Ersetzen eines festen Timers durch eine Messung des Eindringwiderstands kann die SPS entscheiden, wann der Kuchen zum Anschneiden bereit ist. Schneideplotter, Wendetisch und Vorhärtekammer tauschen dann ohne manuellen Eingriff Signale aus. Dies ist der Punkt, an dem Produktionslinie für AAC-Blöcke automation hört auf, eine Ansammlung von Maschinen zu sein, und wird zu einem einzelnen Prozess.
Was das für Ihre Investition bedeutet: Vorher und Nachher
Die folgende Tabelle vergleicht eine herkömmliche manuelle oder halbautomatische Linie mit einer automatisierten Closed-Loop-Linie Produktionslinie für AAC-Blöcke . Die Werte spiegeln typische Bereiche wider, die bei vergleichbaren Anlagendesigns gemeldet wurden, und sollten anhand der Rohstoffe jedes Projekts validiert werden.
| Indikator | Manuell oder halbautomatisch | Closed-Loop-Automatisierung | Bedeutung für den Käufer |
|---|---|---|---|
| Fehler beim Wiegen der Charge | ±3–5 % | ±0,5–1 % | Die Rohstoffkosten werden vorhersehbar |
| Fluktuation der Gülledichte | ±4 % | ±1 % | Geringere Ausschussrate |
| Streuung der Vorhärtezeit | 20–40 Min | 5–10 Min | Schnellerer Formwechsel |
| Verwendung von Autoklaven | Unter 85 % | 92–95 % | Dampfkosten verteilen sich auf mehr Leistung |
| Tägliche Zykluszählung | Grundlinie | 8–12 % | Mehr Leistung bei gleicher Ausrüstungsinvestition |
Datenbasis: typische quantifizierte Auswirkung intelligenter Steuerung auf Engpässe in AAC-Produktionslinien.
So beurteilen Sie, ob die Automatisierung eines Lieferanten real oder Marketing ist
Ein Käufer, der Angebote vergleicht, braucht keine weiteren Adjektive. Sie benötigen eine kurze Reihe von Fragen, die die Prozesssteuerung von der Automatisierung auf Fahrerebene trennen. Die Antworten sollten spezifisch, messbar und an die werkseigenen Materialien gebunden sein.
Fragen Sie nach Kontrolldaten, nicht nach Roboterzählungen
Fordern Sie das Modell und die Genauigkeit des Online-Feuchtigkeitssensors, eine schriftliche Beschreibung der PID-Logik mit geschlossenem Regelkreis für das Schleifen und die Methode zur Regelung der Dampfventile in der Vorhärtungskammer an. Wenn ein Lieferant nur die Marke der SPS und niemals die Steuerungsstrategie beschreibt, bleibt die Automatisierung auf der Treiberebene stehen und hat die Prozessebene noch nicht erreicht.
Fragen Sie nach der Annahme zur Autoklavenauslastung
Fragen Sie, wie viele Autoklavenzyklen pro Tag mit dem vorgeschlagenen Design möglich sind. Eine glaubwürdige Antwort umfasst den Schnittrhythmus, den Bereich der Vorhärtungsdauer und die Pufferlogik zwischen den Abschnitten. Ausweichende Antworten oder rein theoretische Zahlen deuten darauf hin, dass die Abschnitte Schneiden und Vorhärten nie als ein System konzipiert wurden.
Fragen Sie nach prädiktiver Diagnostik
Ein Schlüsselmerkmal einer ausgereiften Automatisierung ist die Fehlerwarnung vor einem Ausfall und nicht die Reparatur danach. Fragen Sie, ob die SPS die Spannungskurve vor jedem Drahtbruch aufzeichnet und ob sie den Verschleiß der Türdichtung des Autoklaven erkennen kann, bevor Undichtigkeiten die Produktion stoppen. Diese Funktionen reduzieren direkt ungeplante Ausfallzeiten, die oft die größten versteckten Kosten auf der Linie darstellen.
Beyond the Line: Der Einfluss der Automatisierung auf Produktmix und Marge
Erweiterte Steuerung senkt nicht nur die Kosten. Präzises Schneiden und stabile Dichte ermöglichen dasselbe Produktionslinie für AAC-Blöcke Wechseln Sie ohne Qualitätsverlust zwischen Standardblöcken, U-förmigen Blöcken und Stürzen. Spezialprofile verkaufen sich oft 15 bis 30 Prozent über Standardblöcken, so dass der Nutzen der Automatisierung nicht nur aus Geldeinsparungen, sondern auch aus dem Verkauf von Produkten mit besseren Margen resultiert.
- Eine engere Maßtoleranz reduziert den Ausschuss bei Spezialprofilen.
- Eine stabile Dichte unterstützt eine gleichbleibende Festigkeit aller Produkttypen.
- Schnellere Umrüstungen machen kleine Produktserien wirtschaftlich.
Fazit: Zahlen Sie für den Nachweis der Kontrolle, nicht für das Wort „Automatik“.
Echter Automatisierungsfortschritt bedeutet messbare Prozessstabilität, und messbare Stabilität führt zu einer vorhersehbaren Amortisation. Für die Bezeichnung „Vollautomat“ sollten Käufer keinen Aufpreis zahlen. Sie sollten für eine datengestützte Regelung bezahlen.
Wenn Sie Automatisierungsoptionen für eine evaluieren Produktionslinie für AAC-Blöcke , senden Sie uns Ihre Zielproduktion in Kubikmetern pro Tag und die Art des lokalen Rohstoffs, ob Sand oder Flugasche. Wir senden Ihnen eine Konfiguration zu, die auf Ihren tatsächlichen Materialeigenschaften basiert, einschließlich der geplanten Autoklavenauslastung und der Anzahl der täglichen Zyklen, und nicht auf einer generischen Preisliste.
Häufig gestellte Fragen
F1: Was ist der Hauptunterschied zwischen automatisierten und automatisierten AAC-Linien mit geschlossenem Kreislauf?
Automatisierte Linien bewegen Material und betreiben Geräte mit programmierten Sequenzen. Geschlossene Leitungen messen außerdem Prozessvariablen wie Feuchtigkeit, Dichte und Härte und passen die Sollwerte automatisch an, um die Ergebnisse stabil zu halten.
F2: Wie viel Zement kann durch Feuchtigkeitsausgleich realistischerweise eingespart werden?
Die Einsparungen hängen von der Anlagenkapazität, der Feuchtigkeitsschwankung des Rohmaterials und dem Zementpreis ab. Durch die Reduzierung des Dosierungsfehlers von mehreren Prozent auf etwa ein Prozent wird in der Regel eine systematische Überdosierung vermieden, die die Hauptursache für vermeidbare Zementkosten darstellt.
F3: Warum ist die Nutzung von Autoklaven für die Amortisation so wichtig?
Der Autoklav ist das teuerste Gerät und verbraucht große Mengen Dampf. Bei einer höheren Auslastung werden Fixkosten und Energie auf mehr Kubikmeter verteilt, was die Kosten pro m³ direkt senkt.
F4: Was muss ich angeben, um einen genauen Konfigurationsvorschlag zu erhalten?
Geben Sie Ihre angestrebte Tagesleistung in Kubikmetern, die Art und den Feuchtigkeitsbereich Ihrer Rohstoffe sowie Ihre Strom- und Dampfbedingungen an. Mit diesen Eingaben kann eine aussagekräftige Schätzung der Auslastung und der Zyklusanzahl erstellt werden.